
Een draaitrommeloven faalt zelden zonder waarschuwing. De schaal vertelt je meestal dat er iets aan het veranderen is, lang voordat er een scheur ontstaat: een iets strakker ovaal als elke dwarsdoorsnede over een band rolt, een kleine bult in de as, een hete plek die na elke metselbeurt naar dezelfde plek terugkeert. Er bestaat ovenshell-laserdiagnostiek om deze signalen vroegtijdig op te vangen en om te zetten in cijfers waarop u kunt reageren tijdens een geplande stop in plaats van een gedwongen stop.
Hieronder laten we zien wat een laseronderzoek feitelijk meet, hoe de meting wordt uitgevoerd in een actieve oven en hoe u de resultaten kunt aflezen naast wat er gebeurt aan de verbrandingskant van het proces.
Een ovenschaallasersysteem is een contactloos meetinstrument. In plaats van meetklokken op de schaal te klemmen of draden tussen de pijlers te spannen, wordt naast de oven een lasertracker of laserscaninstrument opgesteld dat wordt gebruikt om de vervorming van de schaal, de banden en de ovenas te bepalen. Omdat niets de schaal raakt, kan het onderzoek worden uitgevoerd terwijl de oven draait en heet is, en dat is waar de echte geometrie naar voren komt.
Uit een enquête komen normaal gesproken vier groepen resultaten voort:
De procedure is eenvoudiger dan de analyse die erop volgt, maar elke stap is belangrijk. Een typisch onderzoek verloopt als volgt:
Twee details onderscheiden een nuttig onderzoek van een verwarrend onderzoek. De eerste is een stabiele toestand. Het meten van de schaal terwijl de oven nog aan het opwarmen is, levert cijfers op die zich niet herhalen, waardoor ze nutteloos zijn als referentie. De tweede is de basislijn. Eén enquête vertelt u hoe de oven er vandaag de dag uitziet; twee enquêtes met een tussenpoos van een paar maanden vertellen u waar het naartoe gaat.
Zodra de gegevens zijn verwerkt, komen de meeste discussies neer op een handvol parameters. De onderstaande tabel is de versie die we gebruiken als we met ovenoperators praten over een nieuw onderzoeksrapport.
| Parameter | Wat de laser meldt | Waarschuwingsbord | Wat het meestal betekent |
|---|---|---|---|
| Ovaliteit | Max. tot min. straal over één omwenteling, per station | Een stijgende trend, of ongeveer 0,5% van de schaaldiameter | Risico op vermoeidheid van de schaal, losraken van stenen, te strak of te los kruipen van de band |
| Ovenas / krukas | Afwijking van de gemonteerde middelpunten ten opzichte van de ontwerpas | Een bocht die groter wordt tussen de onderzoeken | Verzakking van de pier, uitlijning van de rollen, ongelijkmatige thermische uitzetting |
| Shell-uitloop | Radiale afwijking van het schaaloppervlak op een station | Eén station is duidelijk slechter dan zijn buren | Lokale uitstulping, verlies van coating, vlaminslag |
| Longitudinaal profiel | Shellpositie en diameter langs de ovenlengte | Een bult die beweegt met de schietomstandigheden | Thermische camber aangedreven door vlamvorm en coating |
| Band- en rolgeometrie | Bandenpositie, kruip, helling en uitlijning van de rollen | Kruip te strak of te los | Ovaliteit at the pier, accelerated tire and roller wear |
Vervorming van de schaal is niet alleen een mechanisch probleem. Een groot deel van de ovaliteit, welving en hotspots die we in onderzoeksrapporten zien, zijn terug te voeren op de manier waarop warmte aan de oven wordt geleverd.
Een vlam die te lang en te zacht is, verspreidt de warmte tot ver in de schaal, waar de voering dunner is en er minder coating is om het staal te beschermen. Een te korte vlam concentreert de warmte in de buurt van de verbrandingszone en kan de coating wegstropen. In beide gevallen ontstaat er een ongelijkmatige omtrekstemperatuur, en een ongelijkmatige temperatuur zorgt voor een ongelijkmatige uitzetting, die vervolgens in het laseronderzoek zichtbaar wordt als een uitstulping, een buiging of een toename van de ovaliteit die door geen enkele hoeveelheid opvulmateriaal kan worden gecorrigeerd.
Daarom is het meestal de moeite waard om de branderafstelling en de laserdiagnostiek in hetzelfde venster uit te voeren. Als een hete band beweegt wanneer u de primaire lucht ververst of de splitsing tussen axiale en wervelkolom verschuift, is de oorzaak thermisch en niet structureel. Als een station dezelfde ovaliteit behoudt, ongeacht hoe de vlam is ingesteld, heeft u waarschijnlijk te maken met een probleem met de banden, de rollen of de schaal. Het testen hiervan werkt alleen als de vlamvorm op verzoek kan worden aangepast en herhaald, wat de ontwerpbedoeling achter ons is 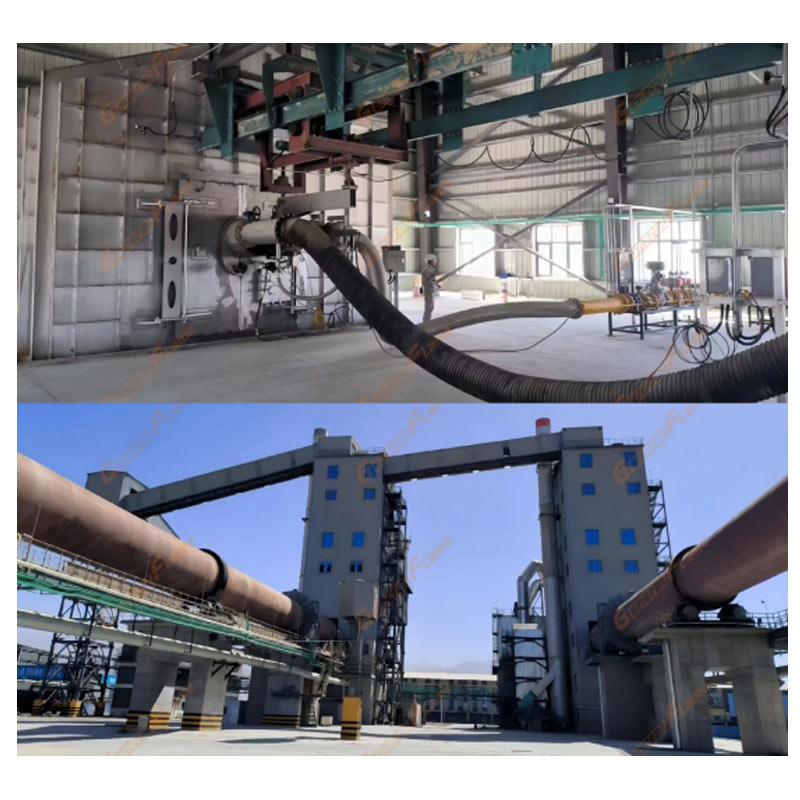 GeneralFlame verstelbare roterende ovenbrander met nauwkeurige vlamcontrole Het verstelbare Laval-mondstuk en de wervelgenerator van deze brander maken nauwkeurige vlamcontrole mogelijk en ondersteunen de herhaalbare aanpassingen die nodig zijn voor laserdiagnostiek. Bekijk Product → .
Laserdiagnostiek is alleen de moeite waard als het rapport eindigt in beslissingen. In de praktijk worden de resultaten verwerkt in een aantal bekende acties:
Brandstofveranderingen verdienen hun eigen vermelding. Wanneer een centrale overstapt op alternatieve of gemengde brandstoffen, straalt de vlam anders uit en verschuift de schaaltemperatuurkaart mee. Een tweede onderzoek na de verandering is dus een goedkope manier om te bevestigen dat de schaal het hoofd biedt. Het stoken met meerdere brandstoffen is nu eerder normaal dan exotisch, en de apparatuur moet worden afgestemd op de oven, en niet alleen op de brandstoflijst, en dat is hoe wij onze doelstellingen benaderen. 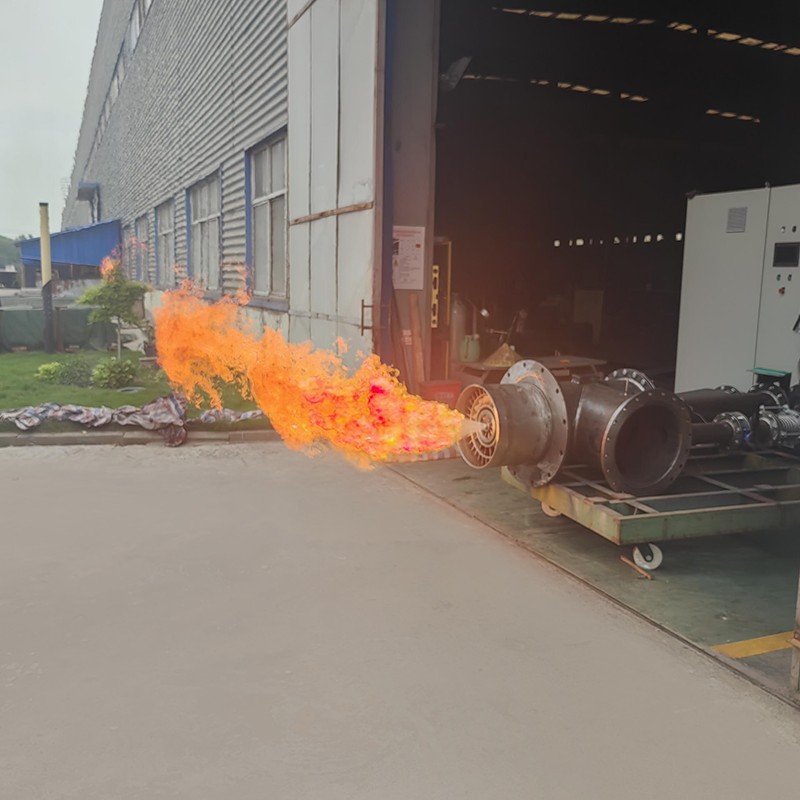 GeneralFlame meerbrandstofbrander voor roterende ovens Deze multi-fuel co-verbrandingsbrander maakt gebruik van een verstelbaar Laval-mondstuk en een wervelgenerator met variabele spoed om de brandstof aan te passen wanneer fabrieken overschakelen op alternatieve of gemengde brandstoffen. Bekijk Product → .
Het is de moeite waard om eerlijk te zijn over de grenzen. Een laseronderzoek meet geometrie, geen oorzaken.
Op die manier wordt een laseronderzoek een hulpmiddel voor onderhoudsplanning in plaats van een eenmalig rapport.
Laserdiagnostiek van ovenschalen beantwoordt één specifieke vraag: hoe gedraagt de schaal zich tijdens het draaien? Dat antwoord is het meest waardevol als het weer in bedrijf wordt genomen, hoe de oven wordt gestookt, hoe de bekleding wordt gepland en hoe de mechanische componenten worden afgesteld.
We bouwen draaiovenbranders en verbrandingssystemen voor cement-, kalk-, nikkel-, lithium-, zinkoxide-, pellet- en afvalverwerkingslijnen, en we besteden veel tijd ter plaatse aan het luisteren naar schaalproblemen. Als uw laatste onderzoek een hete band liet zien, een ovaliteitswaarde die naar boven kroop, of een as die niet op de plek blijft waar u hem neerzet, dan is de verbrandingszijde van de oven de moeite waard om tegelijkertijd te bekijken. Onze projecten voor het beheer van ovenverbrandingssystemen en hoe breder industriële oven- en verbrandingstechnologie het werk dat we leveren begint allebei vanaf dezelfde plek: eerst meten, dan iets veranderen.



 OEM/ODM Fabrikanten van hoogwaardige verbrandings- en thermische apparatuur