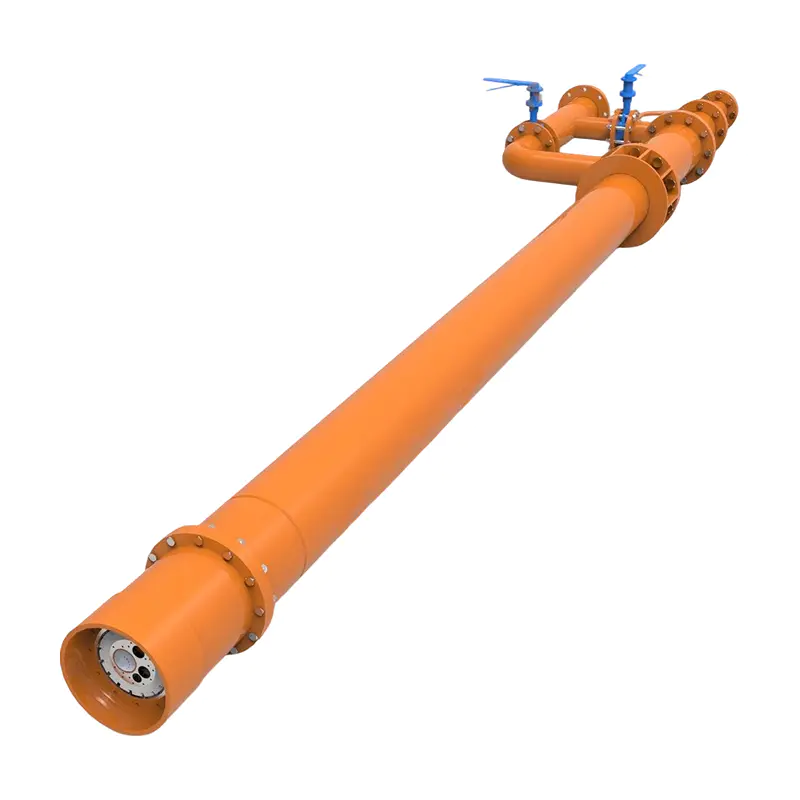
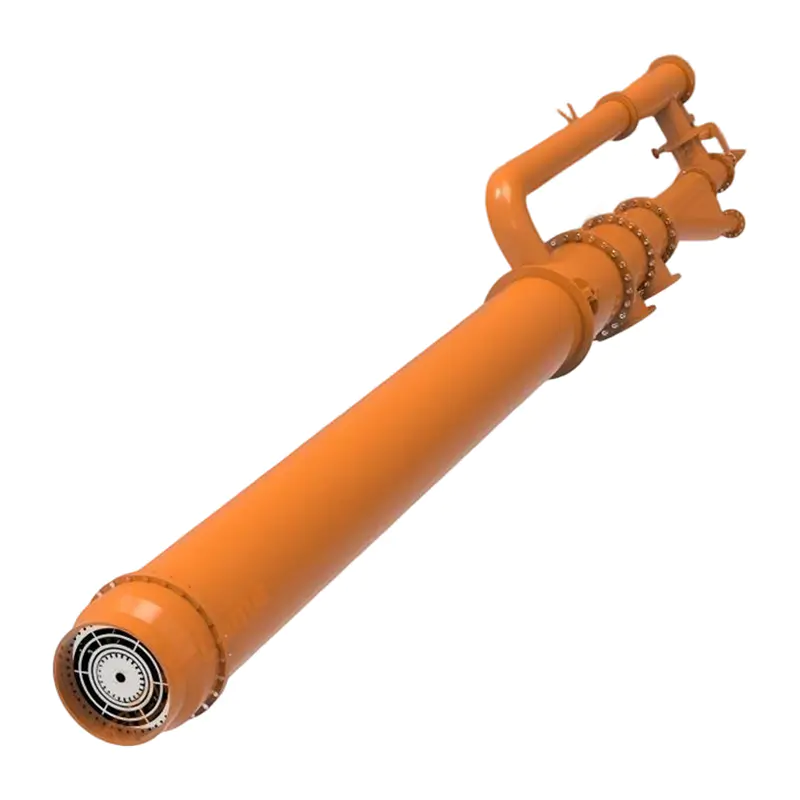
Het beste kiezen vastebrandstofbrander voor industrieel gebruik komt neer op vijf kernfactoren: compatibiliteit van brandstoftypen, thermisch uitgangsvermogen (BTU/kW-waarde), verbrandingsefficiëntie (idealiter boven 85%), naleving van de emissienormen met lokale regelgeving en totale eigendomskosten gedurende een levenscyclus van 10 tot 20 jaar. Voordat ze merken of modellen beoordelen, moeten industriële kopers eerst hun proceswarmtevereisten, brandstoftoeleveringsketen en milieuverplichtingen definiëren. Een cementfabriek in Zuidoost-Azië die steenkool verbrandt, zal totaal andere brandervereisten hebben dan een door biomassa aangedreven voedselverwerkingsfabriek in Duitsland.
In het kort: stem de brander af op uw brandstof, uw procestemperatuur en uw regelgevingsomgeving – en niet andersom. In de onderstaande secties wordt elke factor opgesplitst met gegevens, voorbeelden en vergelijkingstools om industriële ingenieurs en inkoopmanagers te helpen een goed geïnformeerde beslissing te nemen.
Wat is een vastebrandstofbrander en waarom is industriële selectie belangrijk?
Een brander voor vaste brandstoffen is een verbrandingsapparaat dat is ontworpen om vaste brandstoffen – waaronder steenkool, cokes, biomassa, houtpellets, uit afval afkomstige brandstof (RDF) en landbouwafval – te ontsteken en in stand te houden om thermische energie voor industriële processen op te wekken. In tegenstelling tot residentiële branders die gericht zijn op comfortverwarming, zijn industriële branders met vaste brandstoffen ontworpen voor continu gebruik met hoge intensiteit, vaak 24 uur per dag, 7 dagen per week.
Industriële toepassingen omvatten een breed scala aan sectoren:
- Cement- en kalkovens (waarvoor een vlamtemperatuur van meer dan 1.400°C nodig is)
- Staal- en ijzergieterijen die gebruik maken van poederkoolinjectiesystemen (PCI).
- Energiecentrales (kolenketels die 50 MW tot 1.000 MW produceren)
- Voedseldroog- en verwerkingsfaciliteiten die gebruik maken van biomassapelletbranders
- Keramische en steenovens die afhankelijk zijn van vaste brandstof voor aanhoudende hoge temperaturen
- Pulp- en papierfabrieken die zwarte alcohol of houtafval verbranden
De verkeerde branderkeuze in een industriële omgeving is niet alleen lastig, maar kan ook leiden tot brandwonden productiestilstand die tienduizenden dollars per uur kost, schade aan apparatuur door thermische stress, boetes voor overmatige uitstoot en veiligheidsrisico's inclusief ongecontroleerde verbranding of blootstelling aan koolmonoxide. Daarom moet het selectieproces systematisch en datagedreven zijn.
Stap één: definieer uw brandstoftype en de verbrandingseigenschappen ervan
Niet alle vaste brandstoffen zijn gelijk, en niet alle vastebrandstofbranders kunnen elk type brandstof aan. De eerste en meest cruciale stap bij de keuze van een brander is het begrijpen van de fysische en chemische eigenschappen van de brandstof die u wilt gaan gebruiken – of de brandstoffen die u wilt meestoken.
Belangrijke brandstofparameters om te evalueren
- Calorische waarde (CV): De energie-inhoud per massa-eenheid, gemeten in MJ/kg. Antracietsteenkool heeft een CV van ongeveer 30-33 MJ/kg, terwijl houtpellets doorgaans 16-18 MJ/kg bedragen en landbouwstro zo laag kan zijn als 14 MJ/kg.
- Vochtgehalte: Een hoog vochtgehalte vermindert de effectieve energieopbrengst aanzienlijk en kan vlaminstabiliteit veroorzaken. Biomassa met een vochtgehalte >30% moet vaak worden voorgedroogd vóór verbranding.
- Asgehalte en asfusietemperatuur: Steenkool met een hoog asgehalte (>20%) kan slakvorming en vervuiling van warmtewisselaaroppervlakken veroorzaken. Branders moeten worden geselecteerd met geschikte rooster- of asverwerkingssystemen.
- Vluchtige stof inhoud: Hoogvluchtige brandstoffen zoals biomassa ontbranden gemakkelijker, maar vereisen mogelijk gefaseerde verbranding om de emissies onder controle te houden. Laag-vluchtige brandstoffen zoals petroleumcokes hebben hogere ontstekingstemperaturen nodig.
- Zwavel- en chloorgehalte: Brandstoffen met een hoog zwavelgehalte (bijvoorbeeld bepaalde kolen met een zwavelgehalte van 3 à 5%) vereisen rookgasontzwavelingssystemen (FGD) en corrosiebestendige brandermaterialen. Een hoog chloorgehalte in RDF-brandstoffen veroorzaakt risico's op dioxinevorming.
- Deeltjesgrootte en maalbaarheid: Voor poederkoolbranders is brandstof nodig die gemalen is tot 70-75 micron (70% passeert 75 μm), terwijl stokerbranders klompen met een diameter tot 50 mm kunnen verwerken.
Tabel 1: Vergelijking van gangbare industriële vaste brandstoffen en hun belangrijkste eigenschappen | Brandstoftype | Calorische waarde (MJ/kg) | Typisch vocht (%) | Asgehalte (%) | Zwavelgehalte (%) | Typisch brandertype |
| Antraciet Steenkool | 30–33 | 3–5 | 5–15 | 0,5–1,5 | Verpulverd / Stoker |
| Bitumineuze steenkool | 25–32 | 5–15 | 8–20 | 0,5–4,0 | Verpulverd / Cycloon |
| Petroleumcokes | 32–36 | 1–5 | 0,5–2 | 3–7 | Verpulverd (hoge temperatuur) |
| Houtpellets | 16–18 | 8–12 | 0,5–2 | <0,05 | Pellet- / ondervoerstoker |
| Agrarische biomassa | 12–16 | 15–35 | 3–10 | <0,1 | Rooster / FBC |
| Uit afval afkomstige brandstof (RDF) | 14–20 | 10–25 | 10–25 | 0,1–0,5 | Rooster / Roterende Oven |
Als uw fabriek van plan is om meerdere brandstoffen mee te stoken – een praktijk die steeds gebruikelijker wordt in cementovens waarbij 30-50% van de steenkool wordt vervangen door alternatieve brandstoffen – kies dan een brander die expliciet is ontworpen voor flexibiliteit op het gebied van meerdere brandstoffen, zoals een meerkanaals roterende ovenbrander die de primaire lucht-, secundaire lucht-, vaste brandstof- en vloeibare brandstofstromen onafhankelijk kan regelen.
Stap twee: Stem het brandertype af op uw industriële proces
Er bestaat niet één ‘beste’ vastebrandstofbrandertechnologie voor alle industriële toepassingen. Elk brandertype heeft specifieke sterke punten, thermische vermogensbereiken, vereisten voor brandstofcompatibiliteit en operationele afwegingen. Het begrijpen van deze verschillen is essentieel voordat u leveranciers evalueert.
Verpulverde Brandstof (PF) Branders
Branders met verpulverde brandstof vermalen vaste brandstof tot een fijn poeder (doorgaans 70-200 micron) en injecteren deze met primaire lucht in de verbrandingskamer, waar deze in suspensie brandt. Deze technologie vormt de ruggengraat van grootschalige kolengestookte elektriciteitsopwekking en cementovens wereldwijd.
- Dermische output: 5 MW tot 1.000 MW
- Verbrandingsefficiëntie: 88-95% onder optimale omstandigheden
- Vlamtemperatuur: 1.200–1.600°C
- Beste voor: Grote kolenketels, cementdraaiovens, kalkovens
- Nadeel: Vereist energie-intensieve maalinfrastructuur; niet geschikt voor vochtige of kleverige brandstoffen
Een typische kolencentrale van 300 MW gebruikt 4 à 6 PF-branders per ketel, die elk ongeveer 10 à 15 ton poederkool per uur verbruiken. Toonaangevende fabrikanten zijn onder meer FLSmidth, Fives en Unitherm Cemcon.
Stokerbranders (vast en reizend rooster)
Stokerbranders voeden vaste brandstof op een mechanisch rooster waar deze in een bed brandt, waarbij verbrandingslucht van onderaf (onderroosterlucht) en bovenaf (bovenroosterlucht) wordt aangevoerd. Ze worden veel gebruikt voor biomassa, steenkool en afvalbrandstoffen in industriële ketels tot 100 MW thermisch.
- Dermische output: 1 MW tot 100 MW
- Brandstofflexibiliteit: Hoog — kan steenkool, houtsnippers, landbouwresten en RDF verwerken
- Verbrandingsefficiëntie: 80-88%
- Beste voor: Industriële stoomketels, stadsverwarming, voedselverwerking, textielfaciliteiten
- Nadeel: Lagere verbrandingsefficiëntie dan PF; vereist regelmatig roosteronderhoud
Wervelbedverbrandingsbranders (FBC).
In wervelbedbranders worden vaste brandstofdeeltjes gesuspendeerd in een opwaarts stromende stroom verbrandingslucht, waardoor een turbulent "kokend" bed van brandstof en inert materiaal (meestal zand of kalksteen) ontstaat. De FBC-technologie wordt gewaardeerd vanwege zijn vermogen om brandstoffen van lage kwaliteit, een hoog vochtgehalte en een hoog asgehalte te verwerken met uitstekende emissiebeheersing.
- Twee hoofdtypen: Borrelend gefluïdiseerd bed (BFB) voor 5–50 MW; Circulerend wervelbed (CFB) voor 50–600 MW
- Verbrandingsefficiëntie: 90–97% voor CFB-systemen
- SO₂-reductie: Kalksteeninjectie in de oven vermindert de SO₂-uitstoot met 90-95% zonder externe rookgasafvoer
- NOx-uitstoot: Een lage verbrandingstemperatuur (850–900°C) vermindert inherent de thermische NOx-vorming
- Beste voor: Steenkool van lage kwaliteit, brandstoffen met een hoog zwavelgehalte, biomassa, vast stedelijk afval (MSW), slib
- Nadeel: Hogere kapitaalkosten; complexe opstartprocedures; beheer van bedmateriaal
Roterende ovenbranders
Roterende ovenbranders zijn speciaal ontworpen voor cement-, kalk- en mineraalverwerkingsovens. Het zijn meerkanaalssystemen die steenkool, petroleumcokes, aardgas en alternatieve brandstoffen tegelijkertijd kunnen stoken. Moderne ontwerpen zoals de UNITHERM DUOFLEX- of FLSmidth JETFLEX-brander stellen operators in staat de vlamvorm, lengte en warmteafgifteprofiel in realtime af te stemmen.
- Alternatief brandstofvervangingspercentage: Tot 80–100% thermische vervanging in geavanceerde installaties
- Vlamtemperatuur: 1.400–1.800°C in de verbrandingszone van de oven
- Beste voor: Productie van cementklinkers, calcineren van kalk, verwerking van mineralen
Tabel 2: Industriële brandertypes voor vaste brandstoffen – Belangrijkste vergelijking voor selectie | Brandertype | Capaciteitsbereik | Efficiëntie | Brandstofflexibiliteit | Kapitaalkosten | Beste applicatie |
| Verpulverde brandstof (PF) | 5–1.000 MW | 88-95% | Laag-gemiddeld | Hoog | Elektriciteitscentrales, cementovens |
| Stokerrooster | 1–100 MW | 80-88% | Hoog | Middelmatig | Industriële ketels, Biomassa |
| BFB (Bubbelende FBC) | 5–50 MW | 88-93% | Zeer hoog | Middelmatig-High | Afval, laagwaardige biomassa |
| CFB (circulerende FBC) | 50–600 MW | 90–97% | Zeer hoog | Hoog | Grote elektriciteits-/industriële centrales |
| Roterende ovenbrander | 10–500 MW | 85-92% | Zeer hoog | Middelmatig-High | Cement, kalk, mineralen |
Stap drie: Evalueer de vereisten voor thermische output en warmteoverdracht
Zodra het brandstof- en brandertype zijn vastgesteld, is de volgende kritische parameter thermische output dimensionering . Een te kleine brander kan de vereiste procestemperatuur niet aanhouden; een te groot exemplaar verspilt brandstof, verhoogt de slijtage en kan procesapparatuur beschadigen door thermische overbelasting.
Hoe u de vereiste brandercapaciteit kunt berekenen
Het industriële brandervermogen wordt doorgaans gespecificeerd in kilowatt (kW) of megawatt (MW) thermisch ingangsvermogen. Om uw benodigde capaciteit te bepalen:
- Definieer de proceswarmtevraag: Bereken de energie die nodig is om uw materiaal van de inlaattemperatuur naar de procestemperatuur te brengen, waarbij u rekening houdt met de materiaalmassastroom, de specifieke warmtecapaciteit en de latente warmtebehoefte.
- Voeg warmteverliezen toe: Inclusief stralingsverliezen via ovenwanden (doorgaans 5–15% van de totale warmte), convectieverliezen uit openingen en deuren, en warmte die wordt afgevoerd door verbrandingsgassen.
- Pas een veiligheidsmarge toe: Industriële ingenieurs voegen doorgaans een capaciteitsbuffer van 15-25% toe om brandstofschommelingen, belastingspieken en toekomstige productieverhogingen op te vangen.
- Houd rekening met het branderrendement: Deel de totale warmtebehoefte door het thermisch rendement van de brander (90% rendement betekent bijvoorbeeld dat u 11% meer brandstofinvoer nodig heeft om de vereiste warmteafgifte te leveren).
Als praktijkvoorbeeld: een roterende droger die 20 ton/uur houtsnippers verwerkt met een vochtgehalte van 35% tot 10% heeft ongeveer 3,5–4,5 MW thermisch ingangsvermogen , uitgaande van een inlaattemperatuur van 15°C en een vatuitlaatgastemperatuur van 120°C. Voor deze toepassing zou een biomassastokerbrander van 5 MW met een veiligheidsmarge van 25% geschikt zijn.
Turndown-ratio: een cruciale maar vaak over het hoofd geziene specificatie
The turndown-ratio van een brander bepaalt het operationele bereik ervan: de verhouding tussen de maximale en minimale stabiele verbrandingssnelheid. Een brander met een turndown-verhouding van 5:1 kan werken op slechts 20% van zijn nominale capaciteit zonder vlaminstabiliteit.
Voor industriële processen met een variabele warmtevraag (bijvoorbeeld batchovens, voedselverwerking met ploegendiensten), een hoge turndown-ratio – idealiter 4:1 of hoger — is essentieel voor energie-efficiëntie en procesbeheersing. Veel goedkope vastebrandstofbranders bieden slechts een 2:1 of 3:1 turndown, waardoor operators de brander aan en uit moeten zetten, waardoor de efficiëntie afneemt en de thermische belasting van de apparatuur toeneemt.
Stap vier: Beoordeel de emissieprestaties en de naleving van de regelgeving
Naleving van de emissienormen is niet langer optioneel. In de meeste geïndustrialiseerde landen zijn verbrandingssystemen voor vaste brandstoffen onderworpen aan steeds strengere regelgeving met betrekking tot deeltjes (PM), zwaveldioxide (SO₂), stikstofoxiden (NOx), koolmonoxide (CO) en, in sommige rechtsgebieden, kwik en dioxines.
Het selecteren van een brander zonder geverifieerde gegevens over de emissievoorschriften vormt een aanzienlijk operationeel en juridisch risico. Regelgevingskaders waar u rekening mee moet houden zijn onder meer:
- Europese Unie – Richtlijn industriële emissies (IED) en richtlijn middelgrote stookinstallaties (MCPD): Grote stookinstallaties (>50 MW) moeten voldoen aan de normen van de Beste Beschikbare Technieken (BBT). Vanaf 2021 bedragen de NOx-limieten voor ketels met vaste brandstoffen doorgaans 200–300 mg/Nm³, en de SO₂-limieten voor kolencentrales van 200–400 mg/Nm³.
- Verenigde Staten – EPA Clean Air Act (CAA) en MATS-regel: De Mercury and Air Toxics Standards (MATS) zijn van toepassing op kolen- en oliegestookte elektriciteitscentrales van meer dan 25 MW. New Source Performance Standards (NSPS) stellen specifieke emissielimieten vast voor industriële ketels en procesverwarmers.
- China — GB 13271 en GB 16297: De Chinese emissienormen voor ketels zijn geleidelijk aangescherpt; grote steden als Beijing leggen ultra-lage emissienormen op van 10 mg/Nm³ voor fijnstof, 50 mg/Nm³ voor SO₂ en 100 mg/Nm³ voor NOx van kolengestookte ketels.
- India — Ministerie van Milieu, Bos en Klimaatverandering (MoEFCC): Thermische elektriciteitscentrales moeten voldoen aan emissienormen, waaronder PM <30 mg/Nm³, SO₂ <200 mg/Nm³ en NOx <300 mg/Nm³ voor nieuwe installaties.
Emissiebeheersingstechnologieën om te overwegen
Beoordeel bij het evalueren van brandersystemen of geïntegreerde of downstream emissiebeheersingstechnologieën nodig zijn – en betrek de kosten ervan bij het totale systeembudget:
- Selectieve katalytische reductie (SCR): Reduceert NOx met 80-95% door injectie van ammoniak of ureum via een katalysator. Veel voorkomend in energiecentrales en grote cementovens. Kapitaalkosten: € 50.000 – € 500.000, afhankelijk van de schaal.
- Rookgasontzwaveling (FGD): Nat wassen met kalk/kalksteen verwijdert 90–99% SO₂. Vereist voor de verbranding van hoogzwavelige steenkool en petroleumcokes.
- Stoffenfilter / Baghouse: Efficiëntie van PM-verwijdering van 99% voor deeltjesemissies onder 10 mg/Nm³. Standaarduitrusting voor de meeste industriële vastebrandstofsystemen.
- Elektrostatische stofvanger (ESP): Alternatieve PM-regeltechnologie met 99% verwijderingsrendement; de voorkeur voor toepassingen met een zeer hoog gasvolume, zoals grote vermogensketels.
- Ontwerp met lage NOx-brander: Gefaseerde lucht- en brandstofinjectie in moderne branderontwerpen kan de NOx-vorming met 30-50% verminderen zonder dat externe SCR nodig is – een aanzienlijk kostenvoordeel.
Vraag altijd gecertificeerde emissietestgegevens aan bij branderfabrikanten – met name testresultaten onder EN 267, EN 303-5 (Europa) of gelijkwaardige ASTM/ASME-normen – in plaats van uitsluitend te vertrouwen op claims van de fabrikant.
Stap vijf: Analyseer de totale eigendomskosten, niet alleen de aankoopprijs
Een van de meest voorkomende fouten bij de aanschaf van industriële branders is het optimaliseren voor de laagste initiële aankoopprijs in plaats van de laagste aanschafprijs laagste totale eigendomskosten (TCO) gedurende de operationele levensduur van het actief van 15 tot 25 jaar.
Een vastebrandstofbrandersysteem van 10 MW met een aankoopprijs van € 500.000 kan aantrekkelijker lijken dan het systeem van een concurrent van € 750.000. Als het goedkopere systeem echter werkt met een verbrandingsefficiëntie van 84% vergeleken met de efficiëntie van 92% van het premiumsysteem, bedraagt het verschil in brandstofkosten alleen al (€ 80/ton steenkool en 8.000 bedrijfsuren/jaar) ongeveer € 320.000 per jaar aan extra brandstofuitgaven . Over 20 jaar is de TCO van de ‘goedkopere’ brander dramatisch hoger.
TCO-componenten om te evalueren
- Kapitaaluitgaven (CAPEX): Apparatuurkosten, installatie, civiele werkzaamheden, inbedrijfstelling, training van operators
- Brandstofkosten: Jaarlijks brandstofverbruik × brandstofprijs, gecorrigeerd voor efficiëntie en calorische waarde
- Onderhoud en reserveonderdelen: Roosterstaven, vuurvaste bekleding, ontstekers, sensoren, besturingssystemen – doorgaans 2 à 5% van de CAPEX per jaar voor stokersystemen; hoger voor PF-molens met roterende delen
- Arbeid: Bedieningsuren voor brandstofbehandeling, asverwijdering, systeembewaking
- Kosten voor stilstand: Productieverlies tijdens gepland en ongepland onderhoud. Eén dag ongeplande stilstand in een cementoven kan € 50.000 tot € 200.000 kosten.
- Emissienalevingskosten: Monitoring, rapportage, potentiële CO2-credits of boetes
- Einde levensduur en buitengebruikstelling: Vuurvaste verwijdering, asverwerking, verwijdering van apparatuur
Tabel 3: Illustratieve vergelijking van de TCO over 20 jaar voor een industrieel vastebrandstofbrandersysteem van 10 MW | Kostencategorie | Economy-brander (84% rendement) | Premiumbrander (92% rendement) |
| Aankoopinstallatie (CAPEX) | € 600.000 | € 900.000 |
| Brandstofkosten (20 jaar) | € 8.000.000 | € 7.360.000 |
| Onderhoudsonderdelen (20 jaar) | € 900.000 | € 700.000 |
| Kosten van stilstand (20 jaar) | € 500.000 | € 200.000 |
| Totale TCO (20 jaar) | € 10.000.000 | € 9.160.000 |
In dit voorbeeld bespaart de premiumbrander € 840.000 over 20 jaar ondanks dat het vooraf €300.000 meer kost – een duidelijk geval waarin de levenscycluseconomie de voorkeur geeft aan investeringen van hogere kwaliteit.
Stap zes: Evalueer automatisering, besturingssystemen en veiligheidsvoorzieningen
Moderne industriële branders voor vaste brandstoffen zijn geen op zichzelf staande verbrandingsapparaten; het zijn geïntegreerde systemen met geavanceerde besturings-, monitoring- en veiligheidsinfrastructuur. De verfijning van het controlesysteem heeft rechtstreeks invloed op de operationele efficiëntie, de consistentie van de emissies en de veiligheid van de werknemers.
Vereisten voor het verbrandingscontrolesysteem
Industriële besturingssystemen voor vaste brandstoffenbranders moeten op zijn minst het volgende omvatten:
- Programmable Logic Controller (PLC) of gedistribueerd besturingssysteem (DCS): Voor automatische controle van de brandstoftoevoer, luchttoevoer (primair, secundair en tertiair) en verbrandingstemperatuur
- Zuurstoftrimcontrole: Past de lucht-brandstofverhouding voortdurend aan op basis van het zuurstofgehalte van het rookgas, waardoor een optimale verbrandingsefficiëntie behouden blijft. Systemen die de O₂-uitstoot van het rookgas op 3–5% houden, kunnen de efficiëntie met 2–4% verbeteren vergeleken met handmatige regeling.
- Vlamdetectie en beveiliging: UV- of ionisatievlamscanners met automatische brandstofuitschakeling bij vlamuitval - een verplichte veiligheidsvoorziening
- Temperatuurprofilering: Meerdere thermokoppelingangen voor het bewaken van oven-, vlam- en rookgastemperaturen
- SCADA-integratie: Monitoring en datalogging op afstand voor prestatietrends, voorspellend onderhoud en emissierapportage
- Explosiebescherming: Anti-explosiedeuren, drukontlastingssystemen en zuivering met inert gas voor systemen met verpulverde brandstof – essentieel vanwege het explosierisico van fijn brandstofstof
Veiligheidsnormen en certificeringen
Zorg ervoor dat het brandersysteem voldoet aan de toepasselijke veiligheidsnormen. De belangrijkste normen zijn onder meer:
- EN 746 (Europa): Industriële thermoverwerkingsapparatuur — veiligheidseisen voor verbrandings- en brandstofbehandelingssystemen
- NFPA 85 (VS): Gevarencode voor ketels en verbrandingssystemen – heeft betrekking op explosiepreventie in verpulverde brandstofsystemen
- IEC 61511 / IEC 62061: Functionele veiligheidsnormen voor Safety Instrumented Systems (SIS) bij industriële verbranding
- ATEX-richtlijn (Europa): Apparatuur voor gebruik in potentieel explosieve atmosferen — verplicht voor opslag-, behandelings- en maalgebieden van brandstof
- CE-markering en richtlijn drukapparatuur (PED): Voor verbrandingssystemen die in de EU bij verhoogde druk werken
Stap zeven: Onderzoek de fabrikant – trackrecord, ondersteuning en beschikbaarheid van reserveonderdelen
Zelfs de best ontworpen vastebrandstofbrander is slechts zo goed als het vermogen van de fabrikant om hem gedurende zijn operationele levensduur te ondersteunen. Voor industriële installaties waar stilstand tienduizenden euro's per dag kost, is de betrouwbaarheid van leveranciers een cruciaal selectiecriterium – vaak ondergewogen bij inkoopbeslissingen die vooral op technische specificaties en prijs zijn gericht.
Belangrijkste evaluatiecriteria voor leveranciers
- Referentie installaties: Vraag een lijst op van vergelijkbare industriële installaties (zelfde brandstoftype, vergelijkbare schaal) en bezoek of neem contact op met minimaal twee referenties. Een leverancier die geen referenties in uw branche kan verstrekken, is een alarmsignaal.
- Wereldwijd servicenetwerk: Controleer de beschikbaarheid van buitendienstmonteurs en reserveonderdelen binnen uw regio. Voor afgelegen industriële locaties kan een 48-uurs leveringsgarantie van onderdelen het verschil zijn tussen een korte reparatie en een productiestilstand van een week.
- Bevoorradingsbeleid voor reserveonderdelen: Bevestig dat de fabrikant zich ertoe verbindt reserveonderdelen te produceren gedurende minimaal 15 tot 20 jaar na de levering van het systeem. Sommige goedkopere leveranciers stoppen binnen vijf tot acht jaar met de productie van onderdelen.
- Inbedrijfstelling en training: Evalueer welke ondersteuning bij inbedrijfstelling en training van operators in het contract zijn opgenomen. Een brander die niet correct is in bedrijf gesteld, zal consequent onder de nominale specificaties presteren.
- Service Level Agreements (SLA's): Voor kritieke productiefaciliteiten moet u SLA's onderhandelen met gedefinieerde responstijden voor noodondersteuning – idealiter 24-uurs telefonische noodondersteuning met respons ter plaatse binnen 48-72 uur.
- Roadmap voor R&D en technologie: Leveranciers die investeren in upgrades van de brandertechnologie (met name de compatibiliteit van alternatieve brandstoffen en vermindering van emissies) zijn betere langetermijnpartners nu de wettelijke eisen strenger worden.
Toonaangevende mondiale leveranciers van industriële vastebrandstofbranders
Hoewel de markt honderden regionale fabrikanten omvat, worden de volgende bedrijven wereldwijd erkend voor brandersystemen voor vaste brandstoffen op industriële schaal en hebben ze referentielijsten opgesteld op meerdere continenten:
- FLSmidth (Denemarken): Cementovenbranders, alternatieve brandstofsystemen; JETFLEX branderserie voor draaitrommelovens
- Fives Group (Frankrijk): Industriële branders van het merk Pillard voor cement, staal en elektriciteit; sterke mogelijkheden voor alternatieve brandstoffen
- Unitherm Cemcon (Oostenrijk): DUOFLEX en POLYFLEX draaitrommelbranders; hoge vervangingspercentages voor alternatieve brandstoffen tot 100%
- Andritz (Oostenrijk): Verbrandingssystemen voor biomassa en afvalbrandstoffen; CFB- en BFB-keteltechnologie
- Babcock & Wilcox (VS): Grootschalige verbranding van poederkool en biomassa; uitgebreide referenties uit de energiesector
- Thermax (India): Industriële ketels en verbrandingssystemen voor de Zuid-Aziatische en Afrikaanse markten; sterke capaciteiten op het gebied van biomassa
- HAUCK (VS/Duitsland): Industriële procesbranders, waaronder toepassingen voor vaste brandstoffen voor metalen, keramiek en glas
Speciale overweging: toekomstbestendigheid voor alternatieve brandstoffen en het koolstofvrij maken
Het industriële energielandschap ondergaat een fundamentele transformatie. Mechanismen voor koolstofbeprijzing, netto-nulverplichtingen en strengere emissieregels zetten industriële exploitanten ertoe aan om het steenkoolverbruik geleidelijk te verminderen en het aandeel van biomassa, uit afval afkomstige brandstoffen en uiteindelijk groene waterstof te vergroten.
Bij het selecteren van een vastebrandstofbrander in 2024 en daarna moeten kopers serieus evalueren of het systeem geschikt is voor alternatieve brandstoffen zonder volledige vervanging. Belangrijke vragen die u moet stellen:
- Kan de brander biomassa of RDF meestoken met steenkool met een vervangingspercentage van 30-50% zonder grote aanpassingen?
- Is het vuurvaste materiaal van de verbrandingskamer compatibel met een hoger alkaligehalte uit biomassa-as (wat een versnelde aantasting van het vuurvaste materiaal veroorzaakt bij temperaturen boven 900°C)?
- Kan het brandstoftoevoer- en verwerkingssysteem worden aangepast voor alternatieve brandstoffen met een lagere dichtheid en een hoger vochtgehalte?
- Is de branderfabrikant actief bezig met het ontwikkelen van waterstofmeng- of waterstofklare verbrandingstechnologie?
De cementindustrie is een overtuigend voorbeeld van deze transitie. In 2005 bedroeg het mondiale gemiddelde thermische substitutiepercentage (TSR) – het aandeel van de ovenwarmte dat door alternatieve brandstoffen wordt geleverd – ongeveer 5%. Tegen 2022 hadden toonaangevende Europese cementproducenten zoals Heidelberg Materials en Holcim TSR’s van 50-80% , aangedreven door upgrades van roterende ovenbranders die speciaal zijn ontworpen voor flexibiliteit op het gebied van alternatieve brandstoffen. Faciliteiten die branders hadden aangeschaft die waren gekoppeld aan ontwerpen met één brandstof, kregen te maken met kostbare aanpassingen of vervanging.
Investeren in een brandersysteem dat geschikt is voor meerdere brandstoffen kan vandaag de dag – zelfs met een premie van 10 tot 20% ten opzichte van een systeem dat uitsluitend op steenkool draait – aanzienlijke besparingen opleveren wanneer de druk van de regelgeving of de markt de transitie naar alternatieve brandstoffen in uw sector versnelt.
Een praktische checklist voor de selectie van industriële vastebrandstofbranders
De volgende checklist consolideert de belangrijkste beslissingspunten in een gestructureerd evaluatiekader dat inkoopteams en procesingenieurs kunnen gebruiken bij het vergelijken van brandersystemen en leveranciers:
- Definieer primaire en secundaire brandstoftypen met volledige directe en uiteindelijke analysegegevens
- Bereken het vereiste thermische vermogen (MW) met een veiligheidsmarge van 20% en specificeer de vereiste turndown-ratio
- Identificeer procestemperatuurvereisten en vlamprofielbeperkingen (lengte, vorm, verdeling van de warmteafgifte)
- Bevestig de toepasselijke emissienormen en vraag gecertificeerde testgegevens aan bij de branderfabrikant
- Evalueer het verbrandingsrendement bij nominale belasting en bij minimale belasting (turndown)
- Bereken de totale eigendomskosten over 20 jaar, inclusief aannames voor brandstof, onderhoud en stilstand
- Controleer de naleving van de lokale veiligheidsnormen (EN 746, NFPA 85, ATEX, enz.)
- Beoordeel de verfijning van het besturingssysteem - minimumvereiste: regeling van zuurstoftrim, vlambeveiliging, SCADA-integratie
- Vraag en neem contact op met referentie-installaties van vergelijkbare schaal en brandstoftype
- Controleer beschikbaarheid van reserveonderdelen (minimaal 15 jaar na levering)
- Evalueer de mogelijkheden voor bijstoken van alternatieve brandstoffen en het potentieel voor toekomstbestendigheid
- Bevestig ondersteuning bij inbedrijfstelling, training van operators en voorwaarden van de serviceovereenkomst
Conclusie: De beste vastebrandstofbrander past het beste bij uw specifieke industriële realiteit
Er bestaat geen universeel ‘beste’ vastebrandstofbrander voor industriële toepassingen. De optimale keuze wordt bepaald door de combinatie van uw brandstofkenmerken, thermische procesvereisten, regelgeving, operationele beperkingen en brandstofstrategie voor de lange termijn. Een CFB-ketel van 500 MW die bruinkool met een hoog zwavelgehalte verbrandt bij een elektriciteitsbedrijf in Polen heeft niets gemeen met een houtpelletbrander van 2 MW bij een ambachtelijke brouwerij in Canada – toch zijn beide industriële vastebrandstofbranders die systematische selectie vereisen.
De belangrijkste principes om verder te gaan zijn:
- Een verbrandingsrendement van meer dan 88% moet een minimumdrempel zijn voor elke nieuwe industriële installatie rechtvaardigen de brandstofbesparingen gedurende een levenscyclus van twintig jaar de hogere kapitaalkosten van efficiënte systemen.
- Naleving van de emissienormen is een niet-onderhandelbare beperking, geen secundaire overweging; houd vanaf het begin rekening met de volledige kosten van emissiebeheersingsapparatuur.
- De totale eigendomskosten over een periode van twintig jaar zijn de juiste financiële maatstaf — de aankoopprijs is een slechte maatstaf voor de waarde van industriële apparatuur met een lange levensduur.
- Alternatieve brandstofflexibiliteit is een steeds waardevoller ontwerpkenmerk — de regelgeving en de marktrichting zijn sterk voorstander van systemen die geschikt zijn voor meerdere brandstoffen.
- Ondersteuning van leveranciers en beschikbaarheid van reserveonderdelen zijn net zo belangrijk als technische specificaties — een onbereikbaar serviceteam voor een kritisch industrieel systeem is een groot operationeel risico.
Door het gestructureerde evaluatieproces van zeven stappen te volgen dat in deze gids wordt beschreven – van brandstofanalyse tot TCO-berekening tot doorlichting van leveranciers – kunnen industriële kopers een brandersysteem voor vaste brandstoffen selecteren dat betrouwbare, efficiënte en conforme verbrandingsprestaties levert gedurende de volledige operationele levensduur van hun installatie.




 OEM/ODM Fabrikanten van hoogwaardige verbrandings- en thermische apparatuur