
A biomassa vergasser is een thermochemische reactor die vaste organische materialen – zoals houtsnippers, landbouwresten, rijstschillen of vast gemeentelijk afval – omzet in een brandbaar gasmengsel dat syngas (synthesegas) wordt genoemd. Deze omzetting vindt plaats bij hoge temperaturen, meestal tussen 700°C en 1.200°C (1.292°F–2.192°F) , in een gecontroleerde, zuurstofbeperkte omgeving. Het resulterende syngas bestaat voornamelijk uit koolmonoxide (CO), waterstof (H₂), methaan (CH₄), kooldioxide (CO₂) en stikstof (N₂) en kan direct worden gebruikt voor warmte, elektriciteitsopwekking of als chemische grondstof.
In tegenstelling tot verbranding, waarbij brandstof volledig wordt verbrand om warmte en uitlaatgassen te produceren, zet vergassing de energie die vastzit in vaste biomassa om in een veelzijdige gasvormige brandstof met 60-80% koudgasefficiëntie in goed ontworpen systemen. Dit maakt biomassavergassers tot een sleuteltechnologie in hernieuwbare energie, afvalvermindering en elektrificatiestrategieën op het platteland wereldwijd.
Vergassing is geen enkele reactie, maar een reeks overlappende thermochemische fasen. Als u deze stadia begrijpt, wordt duidelijk waarom het ontwerp van de vergasser, de temperatuurregeling en de voorbereiding van de grondstoffen allemaal van cruciaal belang zijn voor de outputkwaliteit.
Wanneer biomassa de vergasser binnenkomt, wordt vocht verdreven bij temperaturen tot 200°C . Het vochtgehalte van de grondstoffen moet idealiter lager zijn 20% op gewichtsbasis ; natte grondstoffen met meer dan 30% vocht verlagen de syngaskwaliteit en de koudgasefficiëntie aanzienlijk. Daarom is voordrogen een standaardstap in industriële biomassavergassingsinstallaties.
Tussen 200°C en 700°C Bij afwezigheid van zuurstof valt biomassa thermisch uiteen in vluchtige gassen (CO, H₂, CH₄, teer), verkoling (vaste koolstof) en as. In deze fase komt ongeveer 70-80% van het organische materiaal vrij als vluchtige stoffen, waardoor een koolstofrijke verkoling achterblijft die deelneemt aan latere reacties.
Een gecontroleerde, sub-stoichiometrische hoeveelheid lucht, zuurstof of stoom wordt als vergassingsmiddel geïntroduceerd. Er vindt gedeeltelijke verbranding van houtskool en vluchtige stoffen plaats, waardoor de warmte ontstaat die nodig is om alle andere reacties in stand te houden. De temperaturen in deze zone bereiken 900°C–1.200°C . De equivalentieverhouding (ER) – de verhouding tussen de feitelijk toegevoerde lucht en de stoichiometrische luchtbehoefte – wordt doorgaans gehandhaafd 0,20–0,35 voor de vergassing van biomassa.
In de reductiezone reageert hete kool met CO₂ en H₂O (stoom) via endotherme reacties om CO en H₂ te produceren – de belangrijkste brandbare componenten van syngas. De belangrijkste reacties zijn:
Het resulterende syngas uit een luchtgeblazen vergasser bevat doorgaans: 18–22% CO, 15–20% H₂, 1–5% CH₄, 9–12% CO₂, en de rest stikstof, wat een lagere verwarmingswaarde (LHV) oplevert van ongeveer 4–6 MJ/Nm³ .
Het ontwerp van de vergasser bepaalt de flexibiliteit van de grondstoffen, de teerproductie, de kwaliteit van het syngas en de schaalbaarheid. Elke configuratie heeft een afzonderlijke operationele logica en doeltoepassing.
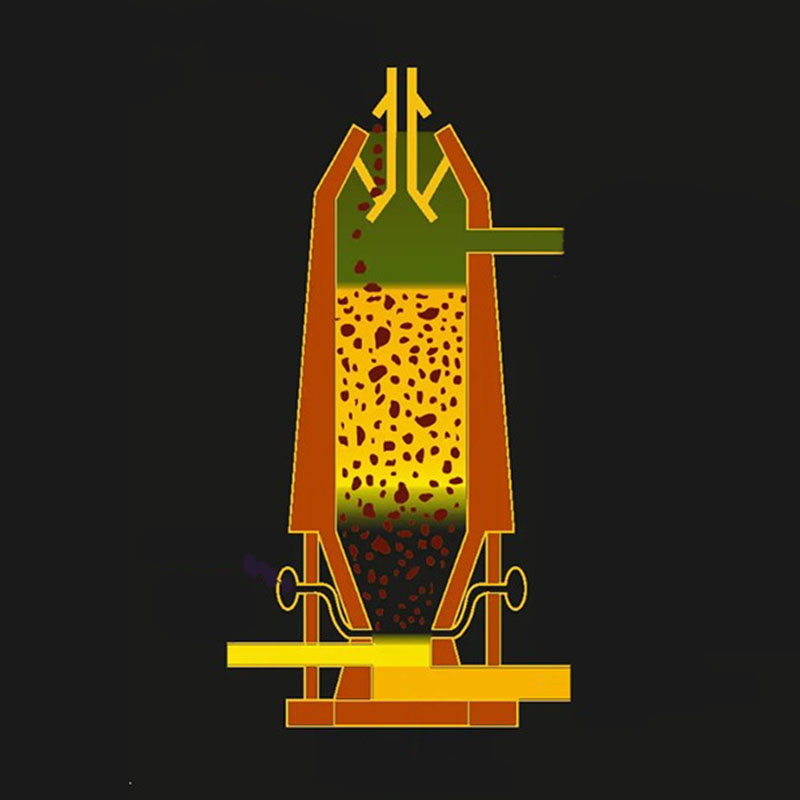
Biomassa wordt van bovenaf aangevoerd en het vergassingsmiddel komt van onderen binnen en beweegt naar boven (tegenstroom). Het syngas komt via de bovenkant naar buiten en passeert de pyrolysezone, waarbij het doorgaans grote hoeveelheden teer opneemt 30–150 g/Nm³ . Terwijl opwaartse vergassers grondstoffen met een hoog vochtgehalte tolereren (tot 60%) en een hoog thermisch rendement hebben, maakt het hoge teergehalte het opruimen van syngas duur en beperkt het de toepassingen tot directe verbranding in ketels in plaats van het gebruik van motoren.
Zowel biomassa als het vergassingsmiddel stromen naar beneden (gelijkstroom), en syngas passeert de oxidatiezone met hoge temperatuur voordat het het verlaat. Deze configuratie kraakt de meeste teer thermisch, wat resulteert in syngas met een zeer laag teergehalte 0,5–5 g/Nm³ — schoon genoeg om verbrandingsmotoren en gasturbines rechtstreeks te laten draaien. Benedenstroomvergassers zijn het meest voorkomende type voor elektriciteitsopwekking op kleine tot middelgrote schaal (10 kW tot 1 MW) en zijn zeer geschikt voor uniforme houtachtige biomassa met een laag vochtgehalte.
Een bed van inert materiaal (zand of olivijn) wordt door het vergassingsmiddel gefluïdiseerd, waardoor een intense menging en een uniforme temperatuurverdeling door de reactor ontstaat. Borrelende wervelbedvergassers (BFB) en circulerende wervelbedvergassers (CFB) verwerken een grote verscheidenheid aan grondstoffen, waaronder landbouwresten, vast gemeentelijk afval en materialen met een hoog asgehalte die vast-bedsystemen zouden blokkeren. Ze opereren bij 750°C–900°C en zijn schaalbaar 50 MW thermisch en hoger , waardoor ze de voorkeurstechnologie zijn voor grote biomassacentrales op industriële en utiliteitsschaal. Het teergehalte is gemiddeld gemiddeld 10–40 g/Nm³ — het vereisen van stroomafwaartse reiniging voor motortoepassingen.
Fijn verpulverde biomassa (deeltjesgrootte <0,1 mm) wordt met zuurstof of stoom geïnjecteerd in een hogetemperatuur- en hogedrukreactor die werkt bij 1.200°C–1.600°C en 20-80 bar. De verblijftijden zijn zeer kort (seconden) en de hoge temperaturen vernietigen vrijwel alle teer en koolwaterstoffen, waardoor een zeer schoon syngas van hoge kwaliteit ontstaat dat geschikt is voor de Fischer-Tropsch-synthese van vloeibare brandstoffen. Meegevoerde stroomvergassers worden voornamelijk gebruikt voor de grootschalige productie van synthetisch aardgas, methanol of vliegtuigbrandstoffen, en vereisen een aanzienlijke infrastructuur voor de voorbereiding van grondstoffen.
| Vergasser type | Typische schaal | Teerinhoud | Flexibiliteit van grondstoffen | Beste applicatie |
|---|---|---|---|---|
| Opwaartse vast bed | 10 kW–10 MW | 30–150 g/Nm³ | Hoog (vochttolerant) | Directe warmte/ketels |
| Downdraft vast bed | 10 kW–1 MW | 0,5–5 g/Nm³ | Medium (uniforme grondstof) | Motor-/generatorvermogen |
| Borrelend gefluïdiseerd bed | 1–50 MW | 10–40 g/Nm³ | Hoog | WKK / industriële warmte |
| Circulerend gefluïdiseerd bed | 10–300 MW | 10–40 g/Nm³ | Zeer hoog | Kracht op nutsschaal |
| Meegevoerde stroom | 50–1.000 MW | <0,1 g/Nm³ | Laag (alleen fijne deeltjes) | Synbrandstof / chemische productie |
De keuze van het vergassingsmiddel bepaalt rechtstreeks de samenstelling van het syngas, de verwarmingswaarde en de bedrijfskosten. Elke optie brengt betekenisvolle afwegingen met zich mee.
Niet alle biomassa is even geschikt voor vergassing. Eigenschappen van de grondstoffen – vochtgehalte, asgehalte, deeltjesgrootte en stortdichtheid – bepalen welk type vergasser geschikt is en welke voorbehandeling nodig is.
Een biomassavergasser is geen op zichzelf staande technologie; het is een kerncomponent in een energiesysteem. De waarde ervan hangt af van hoe het syngas uiteindelijk wordt gebruikt. De volgende toepassingen vertegenwoordigen de commercieel meest volwassen en snelgroeiende toepassingen:
Syngas uit downdraft- of wervelbedvergassers wordt gereinigd en naar vonkontstekingsmotoren of gasturbines gevoerd om elektriciteit op te wekken. Gecombineerde warmte- en krachtsystemen (WKK) kunnen een totale energie-efficiëntie bereiken van 70-85% wanneer zowel het elektrisch vermogen (doorgaans 25-35% elektrisch rendement) als de teruggewonnen warmte worden benut. Een WKK-installatie voor biomassavergassing van 1 MW verbruikt ongeveer 1.000 kg/uur houtsnippers kan elektriciteit leveren aan ongeveer 800 à 1.000 huishoudens en tegelijkertijd proceswarmte leveren aan een industriële faciliteit.
Syngas kan rechtstreeks in industriële ovens, ovens en drogers worden verbrand als vervanging voor aardgas of diesel. Cementfabrieken, steenovens en voedselverwerkingsfaciliteiten in India, Brazilië en Zuidoost-Azië hebben biomassavergassers ingezet om het verbruik van fossiele brandstoffen te verminderen door 40–80% op basis van thermische energie, met terugverdientijden die vaak minder dan drie jaar bedragen wanneer diesel wordt vervangen.
Hoogwaardig syngas (CO H₂) uit zuurstofgeblazen of stoomgeblazen vergassers kan via het Fischer-Tropsch-proces worden omgezet in vloeibare koolwaterstoffen, waarbij synthetische diesel, vliegtuigbrandstof of methanol worden geproduceerd. Het Europese BioTfueL-project en de Zweedse GoBiGas-fabriek hebben dit traject op pilot- en demonstratieschaal gedemonstreerd, waarbij BTL-fabrieken op commerciële schaal zich richten op de productiekosten van € 0,80–1,20 per liter van synthetisch dieselequivalent.
Stoomvergassing van biomassa gevolgd door een water-gasshiftreactor en drukwisseladsorptie (PSA) kan waterstof produceren met een zuiverheid van 99,99% . Wanneer biomassa met koolstofafvang en -opslag (BECCS) wordt geïntegreerd, kan het proces netto-negatieve koolstofemissies bereiken door waterstof te produceren en tegelijkertijd CO₂ uit de atmosfeer te verwijderen. Dit traject trekt aanzienlijke investeringen aan als onderdeel van de nationale waterstofstrategieën in de EU, het VK en Australië.
Kleinschalige biomassavergassingscentrales (5–100 kW) hebben duizenden dorpen in India, Cambodja en Afrika bezuiden de Sahara van elektriciteit voorzien, waar uitbreiding van het net oneconomisch is. Het Indiase Ministerie van Nieuwe en Hernieuwbare Energie (MNRE) heeft de installatie van meer dan 300.000.000 500 biomassavergassingssystemen voor een gedecentraliseerde energievoorziening, die elk 50 tot 200 huishoudens bedient met behulp van lokaal beschikbare landbouwresten.
Ruw syngas uit een biomassavergasser bevat verontreinigingen die vóór gebruik in motoren, turbines of chemische reactoren moeten worden verwijderd. Teer is de meest problematische verontreiniging: het condenseert in leidingen, filters en motorkleppen en veroorzaakt verstoppingen en schade aan apparatuur.
Biomassavergassing wordt algemeen erkend als een koolstofarme energietechnologie wanneer deze wordt beheerd met duurzame biomassa-inkoop. Verschillende milieustatistieken tonen de voordelen ervan aan:
Ondanks hun aanzienlijke potentieel worden biomassavergassers geconfronteerd met praktische uitdagingen die moeten worden aangepakt voor een betrouwbare, langdurige werking op commerciële schaal.
Biomassa is inherent heterogeen. Variaties in vocht, deeltjesgrootte en chemische samenstelling tussen batches veroorzaken schommelingen in de kwaliteit van het syngas en de temperatuurprofielen van de vergasser. Het opzetten van een betrouwbare biomassatoeleveringsketen, het hele jaar door, binnen een economische transportradius (doorgaans 50–100 kilometer voor grondstoffen met een lage dichtheid) is vaak de meest complexe uitdaging bij projectontwikkeling.
Teergerelateerd onderhoud – het reinigen van warmtewisselaars, filters en motoronderdelen – is verantwoordelijk voor 30-40% van de totale exploitatie- en onderhoudskosten (O&M). in slecht geoptimaliseerde systemen. Projecten die de vereisten voor teerbeheer onderschatten, worden vaak geconfronteerd met ongeplande stilstand en kostenoverschrijdingen.
De prestaties van vergassers die op pilotschaal zijn aangetoond, vertalen zich niet altijd lineair naar grotere systemen. De stromingsdynamiek, temperatuurgradiënten en de efficiëntie van het teerkraken veranderen met het reactorvolume, waardoor zorgvuldige technische validatie op elke schaal vereist is. Verschillende spraakmakende biomassavergassingsprojecten op commerciële schaal in Europa en Noord-Amerika zijn stopgezet of aanzienlijk vertraagd vanwege opschalingsproblemen.
De geïnstalleerde kapitaalkosten voor biomassavergassingssystemen variëren van ongeveer $ 2.000–5.000 per kW elektrisch vermogen voor kleinschalige systemen en $ 1.500–3.000 per kW voor grote wervelbedinstallaties — hoger dan eenvoudige verbrandingssystemen met een gelijkwaardige capaciteit. Syngasreinigingsapparatuur (scrubbers, filters, katalytische reformers) is doorgaans verantwoordelijk voor 25-40% van de totale kapitaalkosten.
Bij het selecteren van een biomassavergasser moet de technologie worden afgestemd op de grondstof, de schaalgrootte en de eindgebruikstoepassing. De volgende beslissingscriteria bieden een praktisch kader:



 OEM/ODM Fabrikanten van hoogwaardige verbrandings- en thermische apparatuur